
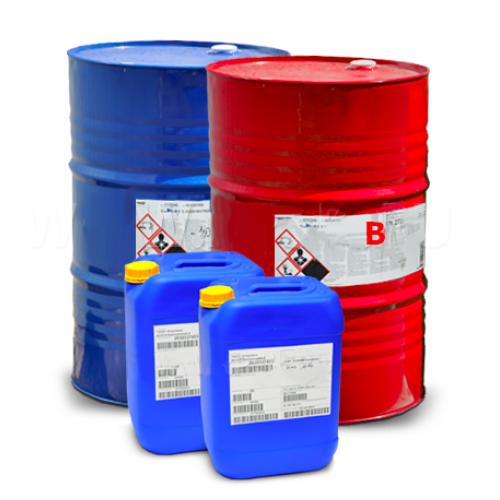
ЭЛАСТОПОР Н 1701/22
- Наличие: Есть в наличии
-
0р.
Назначение: межстеновая заливка
Плотность: 40 кг/м3
Вес: 100; 450 кг
Полиуретановая система для изготовления закрытоячеистого жесткого пенополиуретана. Применяется для термо- и хладоизоляции производственно-технических установок по «месту применения» методом послойного заполнения.
Химический состав
Компонент A: смесь простых полиэфиров, стабилизаторов, катализаторов, антипирена и вода в качестве вспенивателя.
Компонент Б: полимерный дифенилметандиизоцианат IsoPMDI 92140 (Lupranat M 20 S) производства фирмы BASF Polyurethanes GmbH (БАСФ Полиуретаны ГмбХ).
| Показатель | Единица измерения | Значение | Стандарт | ||
| Плотность (в ядре) | кг/м3 | 48 | ГОСТ 17177-94 DIN EN ISO 845 |
||
| Прочность при сжатии | Н/мм2 | 0,27 | ГОСТ 17177-94 DIN 53 421 |
||
| Сжатие | % | 5,2 | ГОСТ 17177-94 DIN 53 421 |
||
| Прочность на изгиб | Н/мм2 | 0,29 | ГОСТ 17177-94 DIN 53 423 |
||
| Прогиб | мм | 10,7 | ГОСТ 17177-94 DIN 53 423 |
||
| Водопоглощение после 168 часов | об.% | 2,4 | ГОСТ 17177-94 DIN 53 428 |
||
| Стабильность размеров при | Выс. | Шир. | Длина | DIN 53 431 | |
| -30 | % | -0,3 | -0,2 | 0,1 | |
| -80 | % | -0,4 | -0,4 | 0,1 | |
| Содержание закрытых ячеек | % | 90 | ISO 4590 | ||
| Теплопроводность при +10°C | мВт/(м∙К) | 19,1 | DIN 52 612 ГОСТ 7076-99 |
||
| Формоустойчивость при воздействии тепла под нагрузкой | % | 0,8 | DIN 18 159 | ||
| Огнестойкость | B2 | DIN 4102 часть 1 | |||
| Скорость горения | мм/с | 2,59 | |||
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ЭЛАСТОПОР Н 1701/22
Плотность, кг/м3: 40
Параметры вспенивания (испытания в стакане при 20 °С):
| Параметр | Ед. измерения | Значение | Метод | |
| Ручной метод | Ультразвуковой метод | |||
| Базовая рецептура | Компонент А | 100.0 вес. частей Эластопор Н 1701/22 | ||
| Компонент Б | 100.0 вес. частей IsoPMDI 92140 | |||
| Температура компонентов | °C | 20 ± 0,5 | ||
| Соотношение компонентов | Вес. части | А: Б =100 : 100±3 | ||
| Время старта | с | 36 ± 5 | 50 ± 8 | Ручной метод: п.6.1 ТУ 2224-033-54409607-2014 с изм. 01 Ультразвуковой метод: п.6.2 ТУ 2224-033-54409607-2014 с изм. 01 |
| Время гелеобразования | с | 145 ± 18 | 131 ± 16 | |
| Время подъема | с | 237 ± 36 | 203 ± 30 | |
| Кажущаяся плотность (при свободном вспенивании) | кг/м³ | 48 ± 5 | ||
На машинах с предварительным обогревом и обогревом шлангов, необходимо установить температуру заливаемой струи 27-33 °C.